 +86-15371769898
 [email protected]
+86-15371769898[email protected]Sur une ligne d'extrusion de film, un rouleau chauffant peut ressembler à un simple cylindre en acier, mais lorsque la zone périphérique est 8°C plus froide que le centre, l'opérateur augmente la consigne et le produit final devient trop mou. Cette différence de température n’est pas un défaut du système de contrôle. Il s'agit d'un défaut mécanique dans la façon dont la chaleur est délivrée à l'intérieur du rouleau. Les rouleaux thermiques fonctionnent en convertissant une source de chaleur en une température de surface contrôlée via un milieu interne, et la qualité de cette conversion est déterminée par les passages, l'épaisseur de paroi et les tolérances d'usinage.
Les trois sources de chaleur courantes sont l’huile thermique, la vapeur et les éléments chauffants électriques. Dans un rouleau chauffé à l'huile, une pompe pousse l'huile chaude à travers un joint rotatif dans un canal en spirale ou une cavité annulaire à l'intérieur du rouleau. Au fur et à mesure que l’huile se déplace le long du canal, elle perd de la chaleur vers la paroi intérieure, et la paroi conduit cette chaleur vers la surface extérieure. L'huile de retour retourne vers une station de chauffage externe où elle est réchauffée et remise en circulation. Un rouleau chauffé à la vapeur fonctionne selon un principe similaire mais utilise la chaleur latente au lieu de la chaleur sensible. Un rouleau thermique électrique utilise des cartouches chauffantes insérées dans le noyau et la température est contrôlée par un thermocouple situé près de la surface.
| Méthode de chauffage | Gamme typique | Avantage clé | Attention à |
|---|---|---|---|
| Circulation d'huile thermique | 100-350°C | Répartition homogène de la chaleur | Dégradation du pétrole et dépôts internes |
| Cartouche électrique | 50-250°C | Réponse rapide en température | Bande à chaud si les éléments sont mal espacés |
| Vapeur | 100-180°C | Capacité thermique élevée | Élimination des condensats et corrosion |
Le choix du fluide caloporteur modifie le temps de réponse et le profil de risque. Un petit circuit d'huile avec un débit élevé peut atteindre 200°C en 20 minutes environ, mais il nécessite un joint tournant qui doit résister aux fuites et aux pics de pression. Un système à vapeur peut fournir de grandes quantités de chaleur en peu de temps, mais il a également besoin d'un piège à condensats pour empêcher l'eau de capturer une partie de la surface du rouleau. Les cartouches chauffantes électriques réagissent plus rapidement et offrent un contrôle individuel de la température, mais elles sont plus difficiles à remplacer à l'intérieur d'un rouleau de production et sont plus sensibles à la surchauffe locale.
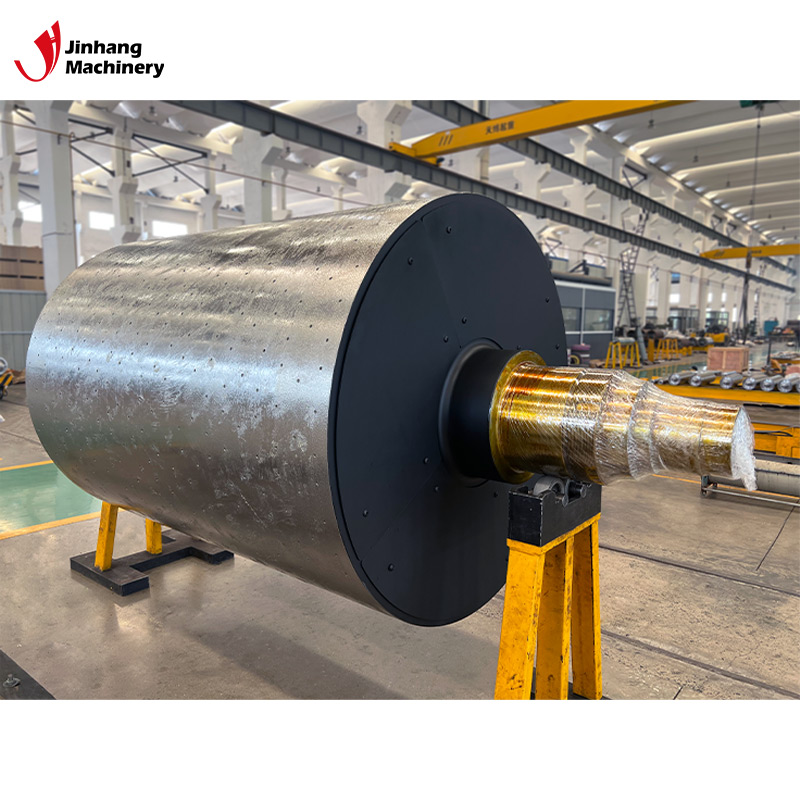 Rouleau chauffé à l'huile résistant à la corrosion pour un transfert de chaleur uniforme Ce rouleau combine la résistance à la corrosion avec un système conducteur d'huile pour une répartition homogène de la chaleur, ce qui en fait un choix fiable lorsque l'humidité ou les produits chimiques mettent à l'épreuve les équipements standard des lignes de papier, de textile ou d'emballage. Voir le produit →
L'uniformité de la température est le véritable test d'un rouleau thermique. Une spécification typique pour un rouleau de revêtement ou de laminage est une tolérance de température de face de ±3°C. Cette tolérance ne peut être respectée que si le canal intérieur est usiné avec une section transversale constante sur toute la face. Si l'alésage présente une variation de 0,2 mm d'une extrémité à l'autre, la vitesse de l'huile change et le coefficient de transfert thermique local change. Le résultat est un point chaud près d’un journal et un point plus froid près du journal opposé.
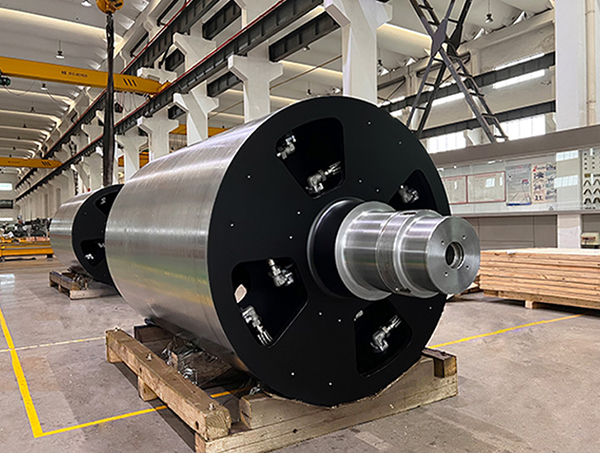
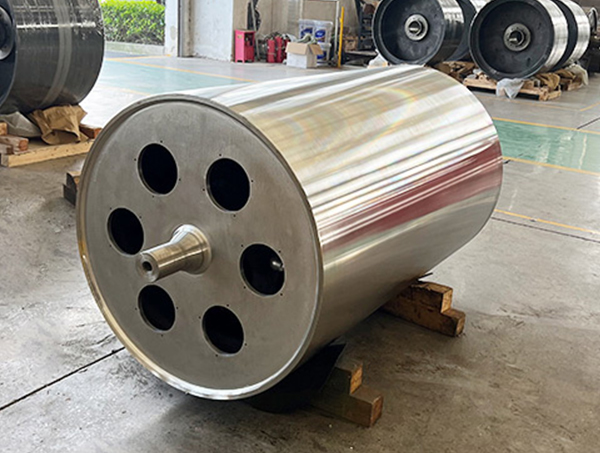
L'épaisseur des parois contribue également à l'uniformité. Une paroi plus épaisse atténue les pics de température provenant de la source de chaleur, mais elle augmente également l'énergie nécessaire pour amener le rouleau à température. Une paroi plus fine réagit plus rapidement mais est plus sensible à la canalisation de l'huile chaude. Dans de nombreux cas, un rouleau chauffant pour miroir est choisi précisément parce qu’il équilibre une réponse rapide avec la stabilité de la surface. Le même équilibre s'applique à la finition de surface : une surface chromée ou miroir donne des caractéristiques de démoulage constantes pour les films et les produits couchés.
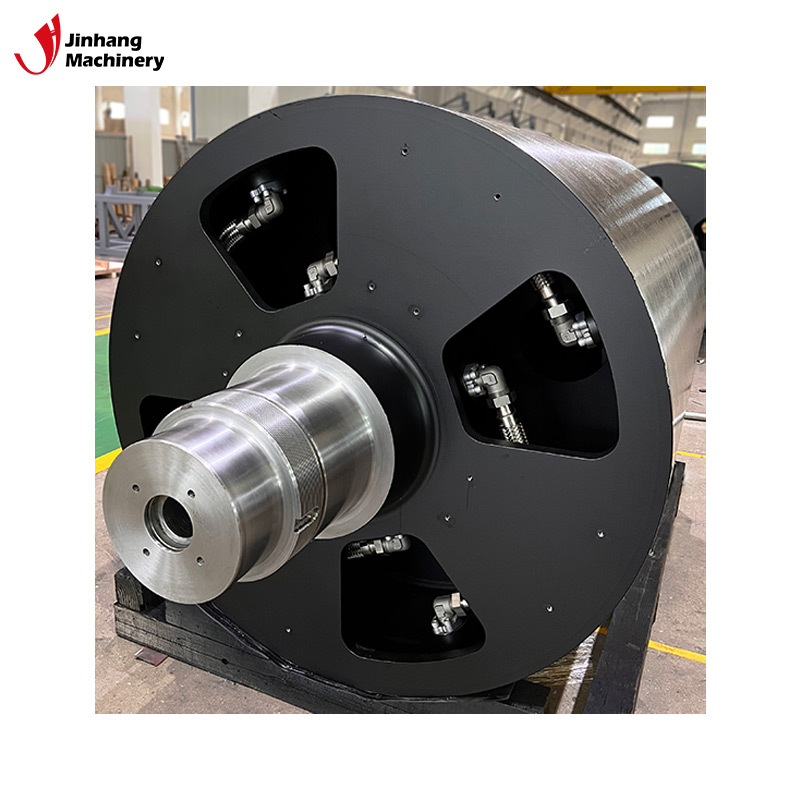 Rouleau chauffant à finition miroir à haute conductivité thermique Sa surface miroir et son excellente conductivité thermique permettent une réponse rapide et un chauffage uniforme, ce qui convient aux processus de laminage ou de revêtement de film qui exigent à la fois un contrôle précis de la température et une finition lisse. Voir le produit →
En fonctionnement réel, les rouleaux thermiques échouent d'une manière qui n'est pas évidente au démarrage. Le premier problème est la dilatation thermique. Lorsqu'un rouleau en acier au carbone chauffe de 25°C à 250°C, l'arbre s'allonge de plusieurs millimètres. Si le boîtier du roulement et les joints d'étanchéité n'ont pas été conçus pour cette croissance, le rouleau peut développer une force axiale qui use le roulement en quelques semaines. Le deuxième problème est le blocage interne. Dans un système pétrolier, l’huile dégradée forme un vernis sur les parois des canaux. Ce vernis agit comme un isolant, le rouleau a donc besoin d’une température d’huile plus élevée pour atteindre la même température de surface, ce qui accélère alors la dégradation.
Une troisième panne concerne un rouleau chauffé à la vapeur dont le passage interne est corrodé. Le condensat et l'oxygène créent des piqûres au fil du temps, et la fuite qui en résulte peut contaminer le produit à revêtir. Dans une application alimentaire ou médicale, cela représente un risque qualité sérieux. Un rouleau chauffant en acier inoxydable résistant aux hautes températures réduit ce risque en utilisant des matériaux qui tolèrent l'oxydation et l'exposition aux températures élevées.
L'équilibre dynamique est un autre facteur souvent négligé. À 300°C, même de petits écarts dans l’épaisseur de la paroi interne du canal peuvent créer une masse décentrée. Lorsque le rouleau tourne à 1 000 tr/min, ce déséquilibre de masse secoue toute la ligne de bande. Un rouleau usiné et équilibré après traitement thermique aura des vibrations beaucoup plus faibles qu'un rouleau assemblé à partir de pièces sans vérification finale de l'équilibre.
Le processus de sélection doit commencer par des conditions mesurables, et non par un catalogue générique. Posez trois questions : Quelle est la température de processus requise ? Quel est le temps de chauffe que la ligne peut tolérer ? Quel matériau coule contre la surface ? À partir de ces réponses, un fabricant peut choisir entre une surface en acier poli, une surface miroir, une surface chromée ou une qualité inoxydable résistante à la corrosion. Lorsque la bande est enduite à grande vitesse, un rouleau chauffant miroir est souvent la meilleure solution car il permet un démoulage en douceur et un vernis propre et uniforme.
Pour les processus impliquant des revêtements hautement acides ou alcalins, un rouleau chauffant en acier inoxydable résistant aux hautes températures est préférable. Pour les procédés alimentaires, le rouleau doit permettre un nettoyage et une inspection approfondis. Pour lignes d'impression à grande vitesse , l'état de surface et la concentricité sont plus importants que la température absolue. Dans tous les cas, le fournisseur doit être en mesure de fournir un test de profil thermique ou une mesure documentée de la température de surface à partir d'un rouleau comparable.
Ces quatre limites déterminent si un rouleau de stock peut fonctionner ou si une conception personnalisée est nécessaire. Dans de nombreux cas, le meilleur moyen d'éviter une erreur coûteuse est de fournir au fabricant de rouleaux les conditions réelles de la ligne et de demander un rapport de performances calculé avant de passer commande.
Rouleau chauffant en acier inoxydable pour service à haute température Construit en acier inoxydable, ce rouleau conserve sa solidité et résiste à la corrosion à des températures élevées, offrant une option durable pour les opérations de séchage ou de calandrage où la chaleur et la propreté comptent. Voir le produit → Un rouleau thermique personnalisé commence par un dessin ou une spécification d'équipement. L'équipe d'ingénierie calcule l'apport de chaleur requis, la géométrie du canal interne et l'épaisseur de la paroi. Le corps du rouleau est tourné sur un tour lourd, les passages internes sont percés ou alésés et la surface est meulée jusqu'à la rugosité requise. Dans un atelier bien équipé, le rouleau est ensuite soumis à un équilibrage dynamique et à des tests de pression avant d'atteindre l'étape d'inspection finale.
Par exemple, un rouleau chauffant de 200 mm de diamètre utilisé dans une plastifieuse d'emballage nécessite un alésage pour une source de chaleur, une surface extérieure lisse avec une rugosité de Ra 0,2 micromètres et un niveau d'équilibre dynamique de G2,5. Si l'une de ces spécifications n'est pas respectée, le consommateur voit le résultat comme une bande froissée, un adhésif inégal ou une défaillance prématurée des roulements. C'est pourquoi la meilleure réponse à la question « Comment fonctionnent les rouleaux thermiques » n'est pas une description d'un fluide chauffant. C'est la combinaison de la physique du transfert thermique et de la discipline de fabrication.
Les mêmes principes s’appliquent à tous les types de rouleaux nécessitant un contrôle étroit de la température. Que le rouleau soit un rouleau chauffant miroir, un rouleau chauffant conducteur d'huile résistant à la corrosion ou un rouleau chauffant en acier inoxydable, la géométrie interne et la finition externe doivent être conçues ensemble. Une modification d’un paramètre sans ajuster les autres crée un nouveau point chaud ou un chemin d’écoulement bloqué.
Même avec un rouleau bien conçu, les habitudes d’entretien déterminent la durée pendant laquelle le profil de température reste stable. La tâche la plus importante est la surveillance du fluide caloporteur. Pour les systèmes à huile, vérifiez à intervalles réguliers la viscosité et l'indice d'acide. Un indice d'acide élevé indique que l'huile est oxydante et que les boues qui en résultent réduiront le passage de la chaleur. Pour les systèmes à vapeur, inspectez la conduite de retour des condensats et les purgeurs de vapeur. Un piège défectueux permet au condensat de remonter dans le rouleau et la section inférieure devient froide.
La surface du rouleau doit également être inspectée. Une surface de miroir rugueuse et rayée crée une friction qui entraîne le matériau et augmente la température localisée. Reformer ou rectifier la surface peut restaurer les propriétés antiadhésives. Sur une ligne à grande vitesse, ces contrôles peuvent être programmés avec des temps d'arrêt planifiés plutôt que d'attendre une panne.
Le principe pratique à retenir est simple : un rouleau thermique est un échangeur de chaleur de précision déguisé en cylindre. Ses performances sont définies par la géométrie du canal interne, l'épaisseur de la paroi, la finition de surface et l'équilibre dynamique. Si un fournisseur de rouleaux peut démontrer son contrôle sur ces variables, le rouleau fournira la température de surface uniforme dont votre processus a besoin. Pour les opérateurs de ligne et les acheteurs, la question n’est pas seulement de savoir quel type d’huile ou de chauffage est utilisé, mais aussi comment le corps du rouleau est construit autour de celui-ci. Discutez de votre ensemble de rouleaux actuel avec notre équipe d'ingénierie pour vérifier les tolérances avant de remplacer une unité.


Dédié au développement et à la fabrication de diverses formes de rouleaux avec différentes structures de rouleaux.
Téléphone : +86-15371769898
Courriel : [email protected]
Ajouter : 9, avenue Lifa, ville de Chengdong, comté de Haian, ville de Nantong, province du Jiangsu, Chine
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Tous droits réservés.


