 +86-15371769898
 [email protected]
+86-15371769898[email protected]An rouleau anilox est un dispositif de dosage de précision recouvert de milliers de cellules microscopiques qui captent un volume contrôlé d'encre et le transfèrent uniformément à la plaque d'impression lors de l'impression flexographique. Chaque cellule agit comme un minuscule réservoir à volume fixe et la capacité totale de transport d'encre est mesurée en milliards de microns cubes par pouce carré (BCM) , allant généralement de 1,2 à 12 BCM en fonction de l'application d'impression. Le nombre de cellules du rouleau, ou écran de ligne, généralement entre 200 et 1 200 lignes par pouce (LPI) : détermine le degré de précision ou de grossièreté du dosage de l'encre, affectant directement la résolution d'impression, la densité des couleurs et la qualité d'impression globale. Parce qu'il contrôle précisément la quantité d'encre atteignant le substrat, le rouleau anilox fonctionne comme l'élément le plus influent dans la détermination de la cohérence de l'impression flexo, c'est pourquoi on l'appelle souvent "le cœur de l'impression flexographique."
Pour comprendre pourquoi le rouleau anilox est si essentiel, il est utile de voir sa position dans le flux de travail d'impression flexo plus large.
Dans une presse flexo typique, le rouleau anilox tourne dans une chambre à encre ou un bac à encre, remplissant ses cellules de surface d'encre liquide. Une racle gratte ensuite l'excès d'encre de la surface plane du rouleau, ne laissant l'encre que dans les cellules gravées. Le rouleau transfère ensuite ce film d'encre dosé avec précision sur la surface surélevée de la plaque d'impression flexographique, qui à son tour l'applique sur le substrat, qu'il s'agisse d'un film, de papier, de carton ondulé ou d'un autre matériau.
Étant donné que la racle élimine toute l'encre à l'extérieur des cellules, le volume transféré à la plaque est presque entièrement déterminé par la géométrie des cellules plutôt que par la vitesse de la presse ou la viscosité de l'encre. C'est ce qui rend le dosage anilox si reproductible, contrairement à d'autres systèmes de distribution d'encre, le même rouleau transférera un volume d'encre presque identique, passage après passage , à condition que les cellules restent propres et en bon état.
Trois spécifications interdépendantes définissent les performances d'un rouleau anilox : le tamis linéaire, le volume des cellules et l'angle des cellules. Il est essentiel de les adapter à une application donnée pour obtenir des impressions précises et cohérentes.
L'écran linéaire fait référence au nombre de cellules par pouce linéaire sur la surface du rouleau. Les trames à lignes plus élevées produisent des cellules plus fines et plus nombreuses adaptées à l'impression détaillée, tandis que les trames à lignes inférieures utilisent des cellules plus grandes adaptées à une couverture de couleur unie. Un rouleau avec 800-1 200 IPV est typique du travail fin en quadrichromie, tandis que 200-400 IPV les rouleaux sont courants pour une couverture importante d'encre solide sur les emballages en carton ondulé.
Le volume des cellules détermine la quantité réelle d’encre que chaque cellule contient et délivre. En règle générale, la trame linéaire et le volume des cellules sont inversement liés : les cellules les plus fines retiennent moins d'encre individuellement, tandis que les cellules les plus grossières en contiennent davantage. Il est essentiel de sélectionner le BCM correct pour un type d'encre et un substrat donnés ; un volume trop faible produit des couleurs délavées, tandis qu'un volume trop faible peut entraîner un grossissement du point et une distorsion de l'image.
Les cellules sont généralement gravées à un Angle de 60 degrés par rapport à l'axe du rouleau, configuration choisie pour optimiser la libération de l'encre et minimiser les motifs d'interférence (moiré) lors de la surimpression de plusieurs séparations de couleurs. Certaines applications spécialisées utilisent des angles alternatifs pour relever des défis spécifiques en matière de qualité d'impression.
Le matériau de surface des rouleaux Anilox a considérablement évolué, la production moderne étant dominée par une technologie plutôt que par une autre, pour de bonnes raisons.
| Caractéristique | Gravé au chrome | Revêtement céramique (gravé au laser) |
|---|---|---|
| Écran de ligne maximale | Jusqu'à environ 400-500 LPI | Jusqu'à 1 200 LPI |
| Dureté superficielle | Modéré | Résistance à l’usure très élevée et supérieure |
| Durée de vie | Plus court, plus sujet à l'usure | Beaucoup plus longtemps, souvent des années d'utilisation |
| Précision cellulaire | Limites inférieures de gravure mécanique | Plus haut, la gravure laser permet un contrôle fin |
| Utilisation typique aujourd'hui | Équipement en grande partie hérité/ancien | Norme industrielle pour les presses flexo modernes |
Les rouleaux à revêtement céramique, gravés à l'aide de la technologie laser, sont devenus la norme dominante en raison de leur dureté de surface, généralement évaluée à 9 sur l'échelle de Mohs , proche de celui du diamant, offre une résistance bien plus grande à l'abrasion des lames racleuses et des encres abrasives que le chrome.
Le rôle central du rouleau anilox apparaît clairement lorsque l'on considère le nombre de problèmes de qualité d'impression en aval qui y sont directement liés.
Étant donné que le volume d'encre délivré à la plaque est réglé presque entièrement par la géométrie des cellules, le rouleau anilox détermine efficacement la densité et la saturation des couleurs d'impression avant même que l'encre n'atteigne le substrat. Le réglage de la vitesse de la presse ou de la formulation de l'encre ne peut qu'affiner les résultats dans les limites établies par la classification BCM du rouleau.
Les détails fins et la reproduction des couleurs dépendent du nombre de cellules correspondant à la résolution des éléments d'image de la plaque d'impression. Une non-concordance, telle que l'utilisation d'un rouleau de trame grossière pour un travail en demi-teintes fines, entraîne une mauvaise formation de points et une perte de détails de l'image, quelle que soit la qualité de la plaque ou de l'encre.
Le volume des cellules étant une propriété physique fixe, un rouleau anilox bien entretenu assure un transfert d'encre constant sur toutes les séries de production. dizaines de milliers de mètres , ce qui est essentiel pour maintenir la correspondance des couleurs dans les grandes commandes d'emballages ou d'étiquettes.
Même un rouleau anilox bien spécifié peut produire de mauvais résultats d'impression s'il n'est pas correctement entretenu. La reconnaissance précoce de ces problèmes évite des défauts d’impression coûteux.
Compte tenu de la précision requise dans la géométrie des cellules, une maintenance appropriée est essentielle pour protéger l'investissement en matière de qualité d'impression au fil du temps.
Un nettoyage quotidien après chaque cycle de production à l'aide de solvants appropriés empêche l'encre de sécher et de durcir dans les cellules. Pour les accumulations plus importantes, les systèmes de nettoyage par ultrasons peuvent restaurer le volume cellulaire sans endommager la surface céramique, une méthode de plus en plus courante dans les opérations d'impression à grand volume.
Les imprimeries vérifient généralement les performances de l'anilox à l'aide de la microscopie vidéo ou de la profilométrie laser pour mesurer le volume cellulaire réel par rapport aux spécifications d'origine, car perte de volume de 10 % ou plus peut sensiblement affecter la cohérence de la couleur et signale généralement la nécessité d’un nettoyage ou d’un reconditionnement.
Le rouleau anilox mérite sa réputation de cœur de l'impression flexographique car il est le composant le plus directement responsable du contrôle du volume d'encre, de la résolution d'impression et de la cohérence des couleurs tout au long d'un cycle de production. La sélection de la trame de ligne, du volume de cellules et du matériau de surface appropriés pour une application donnée, associée à des routines de nettoyage et d'inspection disciplinées, fait souvent la différence entre une sortie d'impression prévisible et de haute qualité et des défauts d'impression persistants et difficiles à diagnostiquer. Pour les opérations d'impression évaluant les mises à niveau de l'équipement ou le dépannage des problèmes de qualité, le rouleau anilox est presque toujours le premier endroit à regarder.
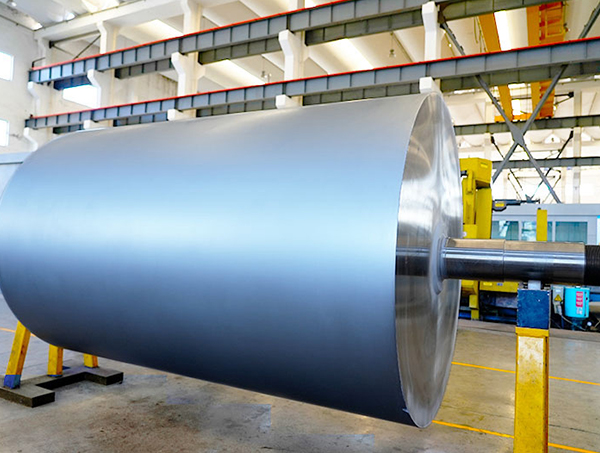
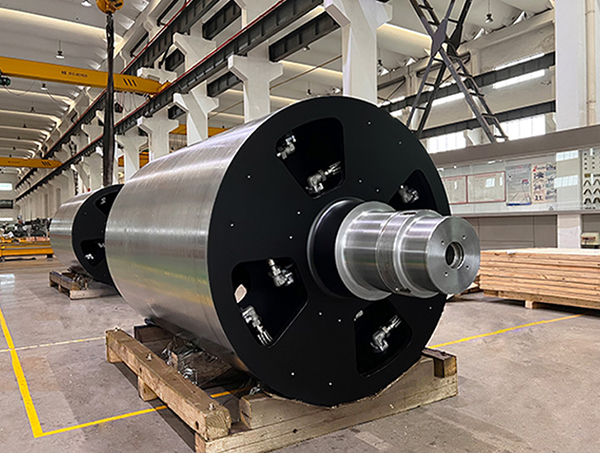
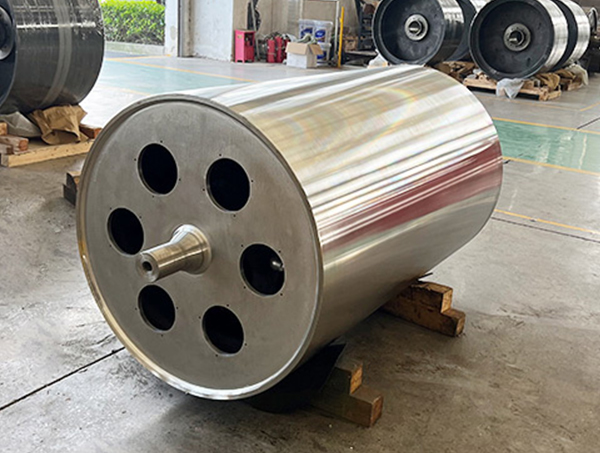
Dédié au développement et à la fabrication de diverses formes de rouleaux avec différentes structures de rouleaux.
Téléphone : +86-15371769898
Courriel : [email protected]
Ajouter : 9, avenue Lifa, ville de Chengdong, comté de Haian, ville de Nantong, province du Jiangsu, Chine
Copyright© 2025 Jiangsu Jinhang Machinery Manufacturing Co., Ltd. Tous droits réservés.


